编译|本刊编辑部
采编|本刊日文版《Material Flow》月刊
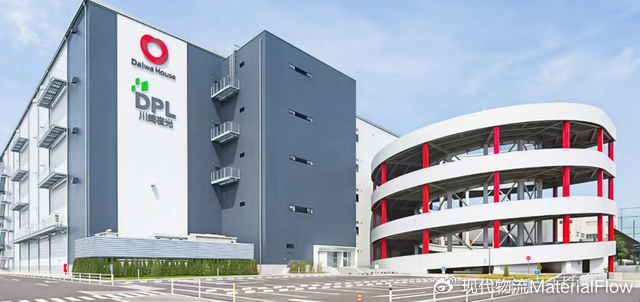
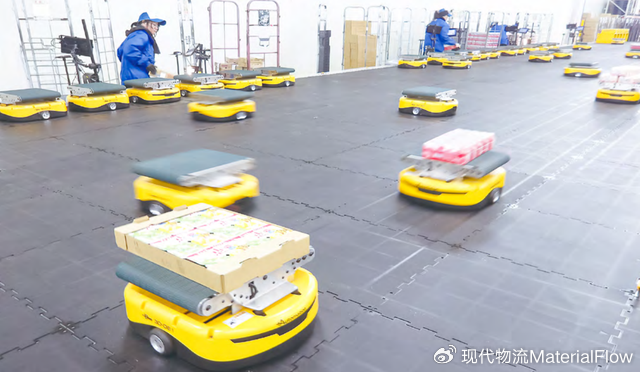
三菱食品株式会社与其子公司,也是其最佳物流伙伴株式会社BLP携手,在面向特定零售商的专用物流中心——川崎夜光SDC(神奈川县川崎市),引入了50台普拉斯自动化株式会社(Plus Automation)的分拣机器人“t-Sort”(见图片1)。本刊采访了解了t-Sort落地低温作业现场的导入背景与建设目标。
源自三菱食品的物流服务商
横向、纵向拓展食品批发的资产
采访伊始,BLP专务执行董事、事业统括本部长大和田崇介绍了公司业务的概况。作为三菱食品的子公司,BLP于2025年4月被分拆独立,目前距离成立满一周年为时不远。虽然在外人看来BLP如同物流行业的新入局者,但BLP的核心优势是依托食品批发企业三菱食品的现有资产,在日本全国范围(北海道至冲绳)内拥有329处物流中心(图表1)。仓库现场作业人员规模达2万人,每日投入运营卡车达7,600台。此外,在日本还有多达400家物流合作伙伴企业持续为BLP的司机团队提供配套支持,带来各类资源赋能,这股力量是核心优势之一。
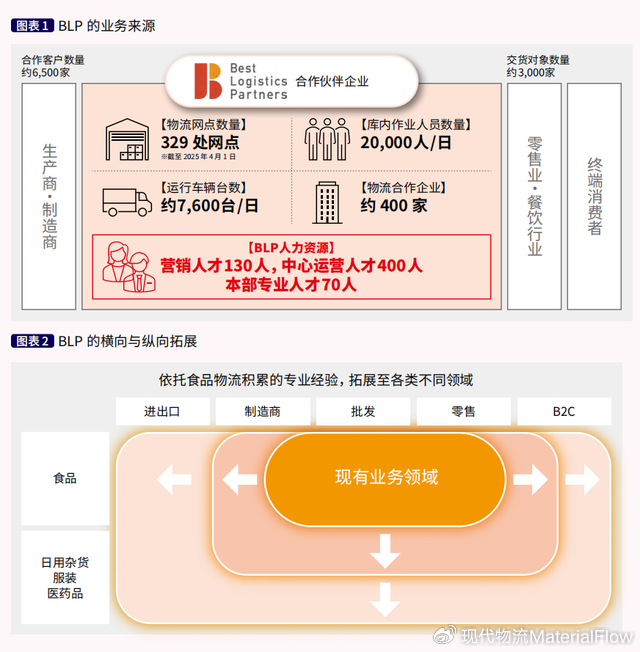
同时,在起名“BLP(Best Logistics Partners)”时,BLP刻意弱化了三菱食品的品牌印记,目的是积极将业务拓展至食品以外的领域(图表2)。
大和田崇表示,过去仅靠运营食品物流中心就足以建立市场竞争力。但是随着日本社会人口减少,物流需求量持续萎缩,物流设施的使用率随之下降。为此,BLP在过去的一年里充分盘活自有资产,推进物流业务的横向与纵向拓展:一方面吸纳日用杂货、服装、医药品这类具备业务共性的消费品;另一方面承接上游生产厂商的物流业务,运营厂家的仓储配送。
举例来说,横向拓展方面,BLP成立专项研究小组,与日本日用杂货批发龙头PALTAC开展“共同配送”机制研究,商议各类业务融合方案,双方的“共同配送”项目预计不久后正式启动。纵向拓展方面,不只作为批发商的物流中心接收货物,BLP也抓住机会共同运营第三方物流。BLP邀请龟田制果集团旗下新泻运输入驻同一园区,整合双方车辆与人员,开展物流联合运营。除此之外,作为三菱食品集团一员,BLP和众多生产厂商保持业务对接,BLP承接物流顾问业务,由改善方案衍生、落地联合物流中心的商业模式,目前仍在持续扩张。
▲ 图1
据透露,BLP首年度经营计划有望达成。但另一方面,在走访各家客户沟通对接时,大和田崇深切感受到客户需求的挑战显著提升。日本2024问题并不会因为2024年过去就宣告终结,相关难题至今仍在持续。各家企业都背负沉重课题,现有的解决方案能否持续适用于将来和更遥远的未来,仍是未知数。因此BLP意识到,不能依靠沿用旧模式就能持续获得订单,需要比以往更好地满足客户期待。
过去,三菱食品集团作为批发企业在物流板块进行了持续深耕,也为BLP建立了除物流投资能力之外的独特优势,即BLP拥有700余名物流专业人员的庞大团队。例如在提供顾问服务时,BLP不纸上谈兵,而是依托具体指标做测算,力求方案落地执行、达成目标,交付高确定性的项目成果。食品物流在消费品领域公认属于高难度赛道,BLP重新认识到:在该领域沉淀的作业方法,在拓展非食品业务时,能形成显著优势,获得客户认可。
举个例子,食品管理绝非仅仅管控赏味期限与交货期限,还需要在WMS系统内管理临期出货规则。同时必须在全程保障温控、流通加工等全部品质要求的前提下完成交付。面向不同客户沉淀的流通加工实操经验、WMS对接经验,在拓展非食品业务时,成为BLP重要竞争力。可以在新客户面前清晰地展示BLP过往的项目经验,这也是获取客户信任的关键。
定制化专属物流中心
——BLP川崎夜光SDC
同时,受客户委托,BLP在日本全国运营了多个为零售商定制的专属物流中心,川崎夜光SDC便是其中之一。不同于批发行业通用型仓库,专属的物流中心能够根据特定零售商的需求定制配套物流服务方案,其中川崎夜光SDC属于BLP旗下规模最大的专属中心之一。BLP先行在千叶县松户市启用了服务同一客户的专属中心,川崎夜光SDC作为第二中心,自2017年投入运营(照片❶)。
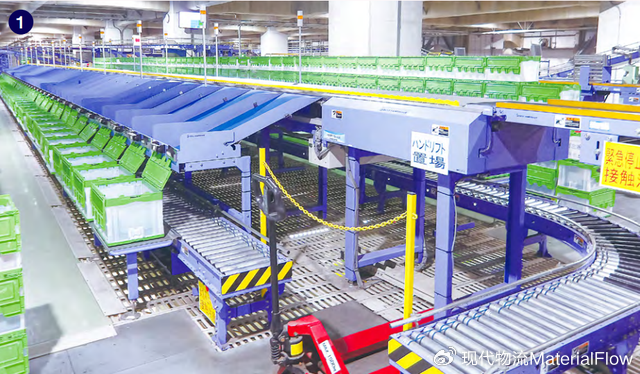
▲ 自项目启动之初便投入运行的分拣机,是由Toyo Kanetsu制造的
零售物流需要适配每个客户独有的业务要求,包括能否承运食品与非食品商品,除常温外是否支持冷链运输等。根据客户需求做定制化,正是专属物流中心的特点。基于此,川崎夜光SDC的核心任务是承运除冷冻品以外全温区商品。
据BLP业务统括本部关东第四支店A组管理团队MS川崎夜光SDC中心长龟井佑典介绍,BLP以松户、川崎两大物流中心为支撑点,将业务区域划分为两大板块。川崎夜光SDC主要覆盖神奈川县以及东京西部;松户中心覆盖东京东部、千叶县,以及埼玉县部分区域。但关东区域全部门店的果蔬品类全部由川崎夜光SDC负责,同时向千叶、埼玉出货。
由于川崎夜光SDC处理货量是松户中心1.5倍以上,因此设施内部必然推进各类提升效率的工作。同时,川崎夜光SDC建立并不是对松户物流中心的简单复制,而是在松户物流中心成功运营的基础上,BLP与客户共同规划、定位为增加全新功能的新一代中心。
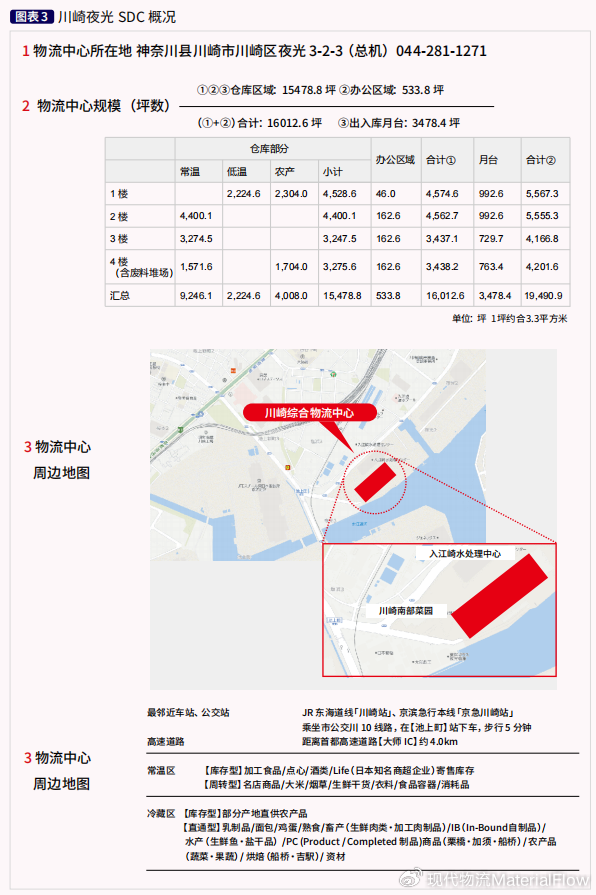
川崎夜光SDC处理的商品温度范围包括除冷冻以外的常温、冷藏两大温区(图表3)。常温区中,加工食品、点心、酒类采用库存型模式,由BLP负责仓储保管,而杂货采用周转型模式;低温区原则上基本为周转型模式。也就是说,超市售卖商品除冷冻品外,全部经过这座中心。而且,BLP会前往客户的工厂加工提货,并一并完成门店配送(照片❷❸)。
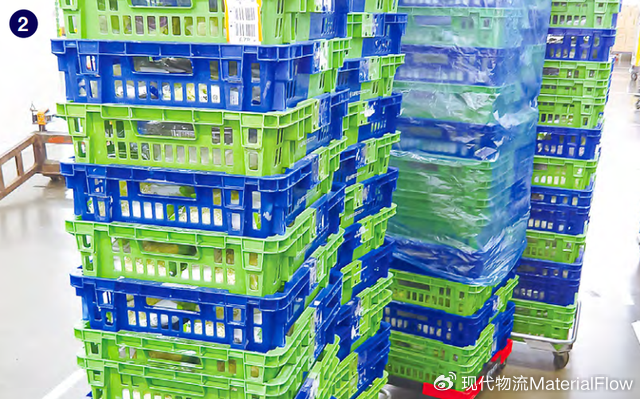
▲ 对于来自工厂生产的商品,只需前去接收已按各门店 分拣好的货物即可
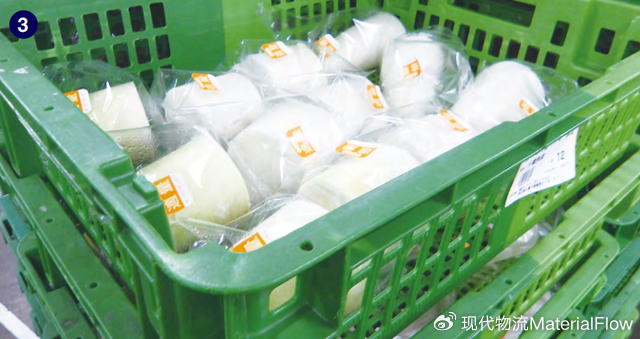
▲ 加工品例如便当、熟食外加照片中展示的切段白萝卜等 商品,均在工厂完成预处理与加工
由于BLP会前往工厂提货,因此川崎夜光SDC内部作业必须按照相应的计划与订单,以人工作业的方式实现商品的精准运营,这一切都需要强大的WMS系统作为支撑。为了提升运营的效率,BLP的运营单位不是“单SKU”,而是将多个SKU整合为“单个托盘”,并通过系统生成含有该托盘所载商品信息的ID,实现商品信息与ID绑定,而BLP则直接在WMS中通过ID实现对商品编码、品名、赏味期限(类似中国的保质期)、数量的统一管理。作业时由叉车司机使用搭载手持终端的叉车完成补货作业,司机将按照终端指引到指定位置取货、补货,全程实现无纸化作业,也不再依赖人工经验(照片❹~❻)。
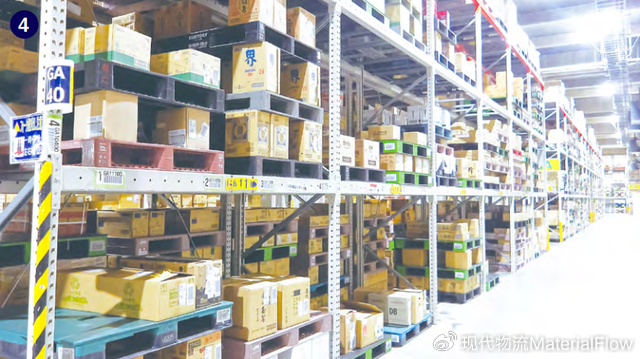
▲“按每个托盘集中存放赏味期限一致的商品”,是BLP仓储 作业的核心经验与诀窍之一
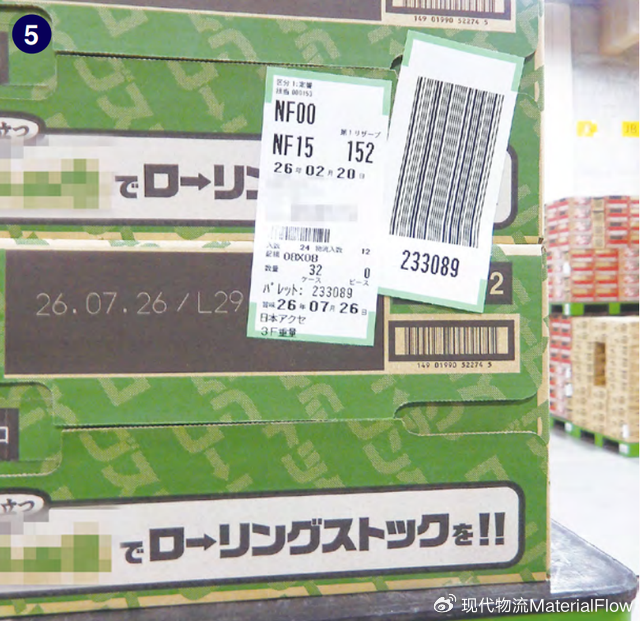
▲ 通过每个托盘唯一的通用条码,实现对库内管理所需全部信息的精细化管控
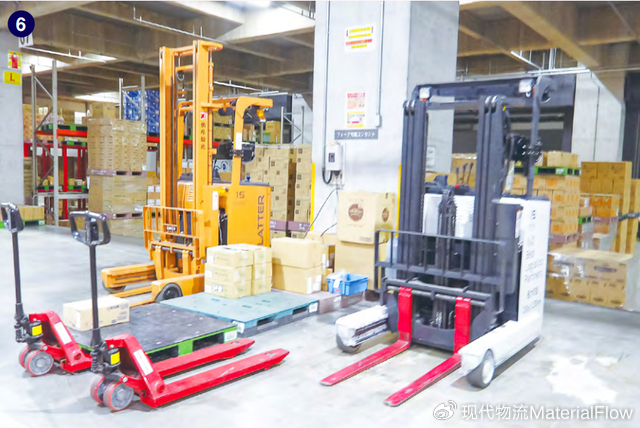
▲ 从补货到拣选全部通过数字化统一管理,无需依赖叉车 司机的个人经验与技术
将单个托盘作为管理单元,其中的关键在于单个托盘上的商品赏味期是相同的,这十分考验物流中心的管理能力。为此,BLP摒弃了单独采购单体自动化设备的做法,而是更看重具备将所有设备融入仓库作业流程、实现联动的系统集成能力的供应商。因此,尽管登记托盘信息时同步记录赏味期限这个技术早就存在,但在哪个流程就开始登记十分关键,因此BLP以“由谁完成托盘信息登记”为流程起点设计了整个作业流程。
为了避免作业延误,作为中间方的BLP在到货入库验收环节时,直接完成托盘与货品信息绑定,无需后续人员补录托盘货品信息,数据交由WMS管理,向叉车无线终端下发指令,然后上架至托盘自动仓库。
另外,如果直接从托盘进行拆零,出货区压力会极大,因此BLP设置了订单分拣码盘设备。一旦客户下发订单,BLP的WMS就会将其转化为出库订单,明确从对应的库位取出对应箱数的货品,然后输送至输送机或码垛设备。“将不同厂商的自动化设备集成为一个体系,尽可能实现全流程自动化”,这就是川崎夜光SDC的设计理念,也将作为BLP今后在各地规划物流中心的核心功能之一。
当然,实现从上游工厂到下游零售终端的数据联动并非如口头所述一般简单,由于每个企业都有自身的特点和利益诉求,因此能够平稳地落地上述作业协同的体系,也是BLP真正的核心优势。
尽管采用库存型模式会占用大量资产,但也可以减少前段分拣的工作量,反映到整个物流中心的作业量层面,更是提升了物流中心的规模化优势。因此BLP和客户研讨的起点,就是确定库存模式的覆盖范围。据悉,川崎夜光SDC最初规划采用周转型模式,在后续业务重构增设物流中心的过程中,考虑到原有物流中心稼动率下滑,于是考虑了纳入点心等全新品类,从而形成了现有的混合模式。
大和田崇表示在和客户研讨后,选择库存+通过型混合模式是正确的方向,但在近年来业务重构、进一步追求效率的背景下,增加库存模式的需求变得更有说服力。
平衡需求与成本
打造常温、冷藏物流流程
接着龟井佑典分别以常温、冷藏两个不同板块介绍了整座物流中心的作业流程。他表示,库存模式的核心理念是为多家客户保管库存,即完成入库、存储、出库(图表4)。其中,整箱拣选的订单由手持终端完成,小件拣选则采用DPS系统(多品类拣选也属于小件作业的一部分)。除了上述两类订单,还有通过总量拣选完成的订单,将一次性汇总全部订单货品,然后由分拣机进行分拣。
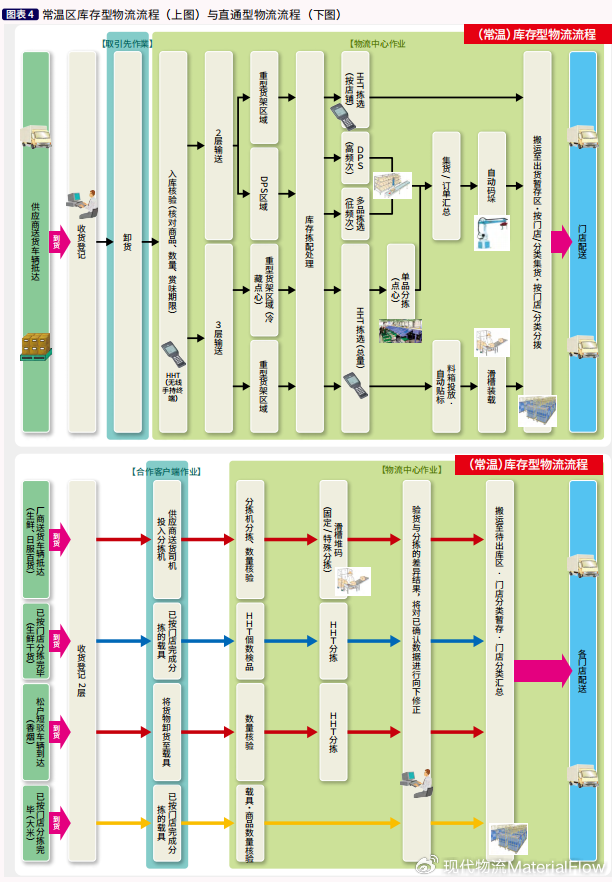
后续流程配置按门店作业的订单码盘机,纸箱货品经由分拣机分拣后人工衔接,最后将笼车与货品绑定。之后按门店顺序备货配送,这就是库存模式的流程。另一方面,周转型模式下,由客户自行发起订货。货品从厂商送达BLP的同时,各客户同步交付入库,入库验收工作就是将到货信息与客户提交的入库计划、订单数据做核对。入库验收环节除核验商品本身,同时检查赏味期限。商品以整箱流转,拆分小件商品在对应区域保管后,实施库存管理。
出货流程方面,物流中心会在每日早上6点接收门店订单,收到订单即锁定库存,启动出库作业。常温周转型模式,由客户将预先按门店需求完成分拣的货品送入中心,和库存模式共用同一套分拣系统。
尽管客户希望BLP承接除冷冻商品之外的所有商品(包括服装等),但是这将会进一步放大物流中心设施的资产投入。为此,BLP构建了当前方案:保留周转模式,搭配库存模式,找到商品托管和周转的最优平衡点。
而除冷冻以外的冷藏商品,大致分为三类,底层逻辑和常温的周转商品一致(图表5)。冷藏业务分为两种模式:一种是整批货品统一送达;另一种是由客户预先按门店需求完成分拣后送货。冷藏业务的特点之一,即不做小件拆零拣选,全程仅整箱流转。
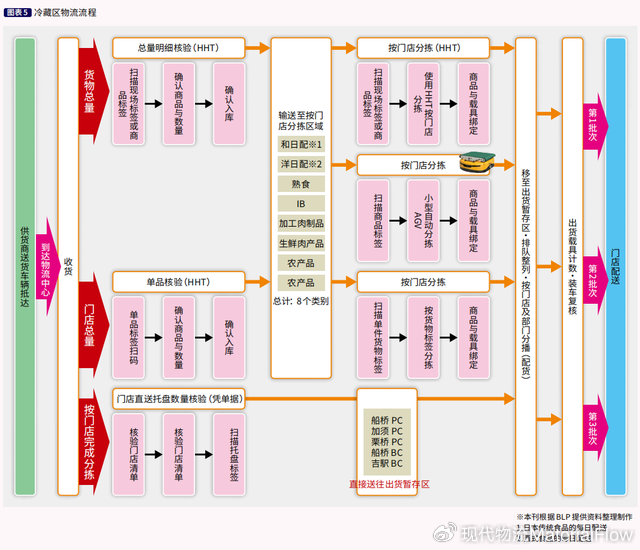
整箱货品分拣流程:整批到货的货品,作业人员依据订单数据使用手持终端按门店分拣;已经预先按门店分拣的货品上有客户粘贴门店目的地的标签,BLP将依据标签完成门店分拣。因此分拣作业的核心区域之一就是冷藏区域,也是本次采访的重点区域,该区域导入了t-Sort分拣机器人承担分拣作业。
之所以采用这三类模式,并按照门店进行拣选,主要是基于供货商的实际情况。过去,由供货商完成全部分拣后,然后由BLP进行送货。现在,因为川崎夜光SDC具备分拣能力,因此供货商可以整批送货,由物流中心依托订单信息完成分拣。当然其中也存在取舍:部分货品由供货商自行分拣效率更高;另一方面,BLP也没有足够人手包揽全部分拣,因此需要动态平衡。已经按门店分拣完毕的货品,BLP只需从物流中心提货,装载至周转器具装车配送。
着眼未来劳动力短缺
引入可在冷藏环境灵活部署的t-Sort
大和田崇接着讲述了川崎夜光SDC导入t-Sort的核心目的。以往,BLP在其他物流中心建设大型托盘自动化立体库、配套大型分拣机以打造全自动化作业时,重点考量设备维护成本与稼动率。而在打造川崎夜光SDC时,则是采用了与客户确认需求后的单日处理货量为核心的建设指标。
这也是BLP前期沟通避免过度投资的成果。而采用了由WMS汇总集货,下游交由分拣机分拣方案的重要原因,在于整箱货流量规模巨大。目前,冷藏商品类细分约有8大类,BLP据此评估了各类商品适配性,并判断日式日配、西式日配商品箱体规整,确定了该模式交由t-Sort处理十分适合。
同时,采用t-Sort的另一大原因在于如果继续采用建设自动化立体库的模式,固定成本负担巨大,而采用人工模式虽然也能完成分拣任务但效率低下,因此BLP判断t-Sort是合理的自动化投入,能够在交付时限要求的作业范围内实现效率提升。
此外,川崎夜光SDC近年来日配、生鲜品类要求在凌晨交付,作业时段集中在深夜至清晨,员工需要在傍晚到夜间工作,人员招聘愈发困难。如果仍旧完全依靠手持人工分拣,在不远的将来会面临人力缺口。因此BLP决定提前布局机械化、提升作业效率(照片❼~12)。
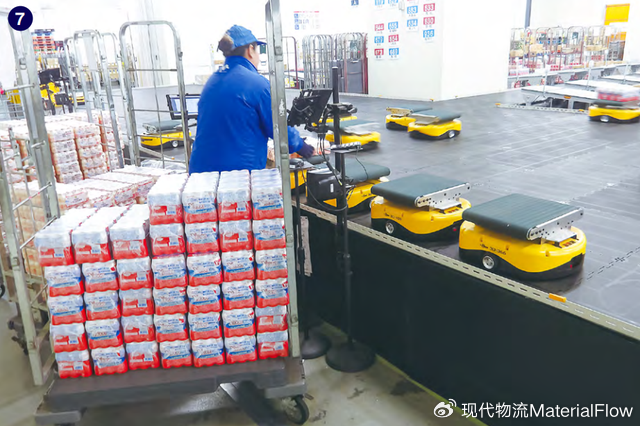
▲ t-Sort(分拣小车)虽在日本国内物流领域拥有众多落地案例,但在冷链 环境下的应用却极为罕见。
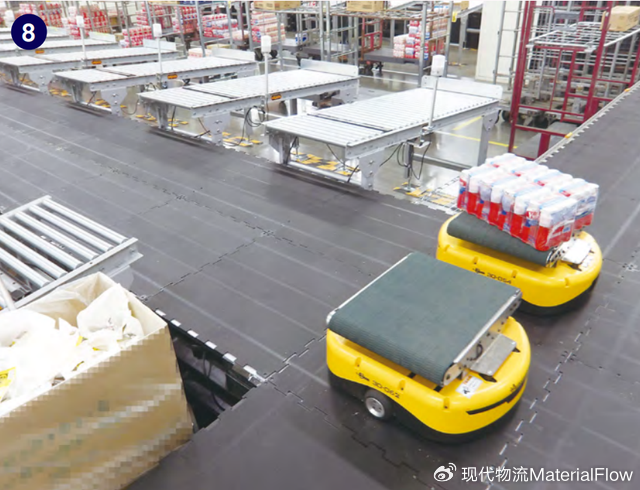
▲ 50台分拣AGV纵横穿梭,不断将货物精准送入各个 格口后折返
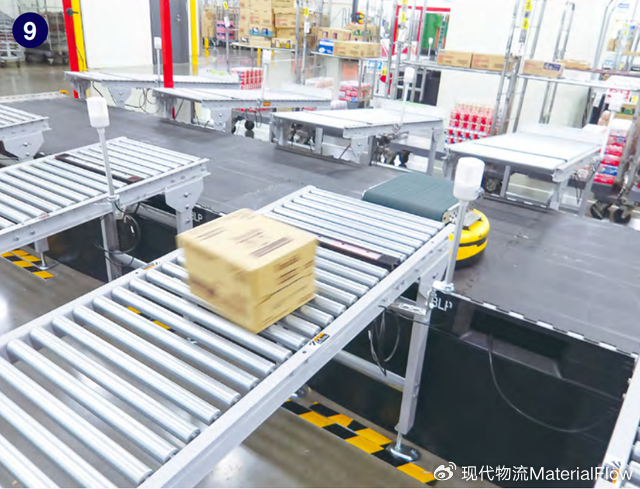
▲ 该作业场景仅处理整箱货品,由AGV上方搭载的皮 带输送机把货物推送至滑槽
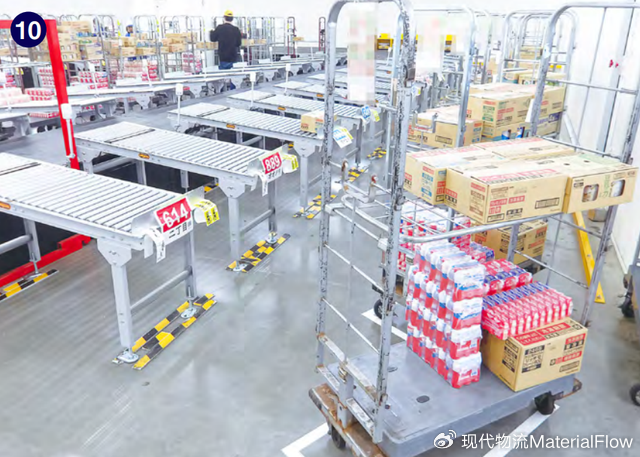
▲ 得益于WMS系统的精细化调度控制,重且坚固的商 品会先被下放到格口,从而自然而然地实现笼车内重 心稳固的“重下轻上”码垛效果
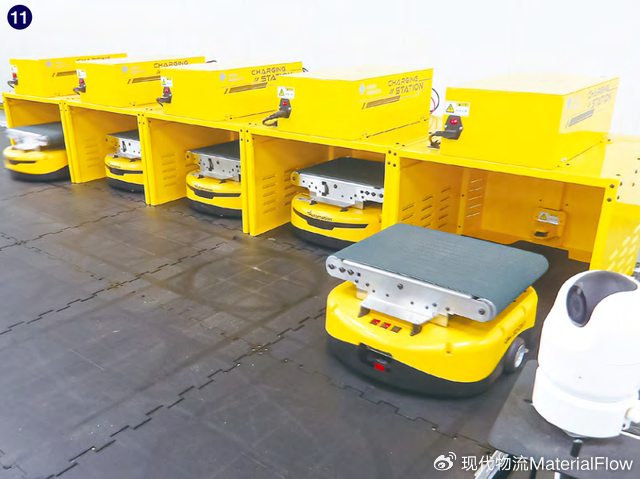
▲ 充电区共配置了可容纳 5 台设备同时充电的工位。虽然上线前曾担心 电池在低温环境下的续航表现,但实际投运后证明这完全是多虑了
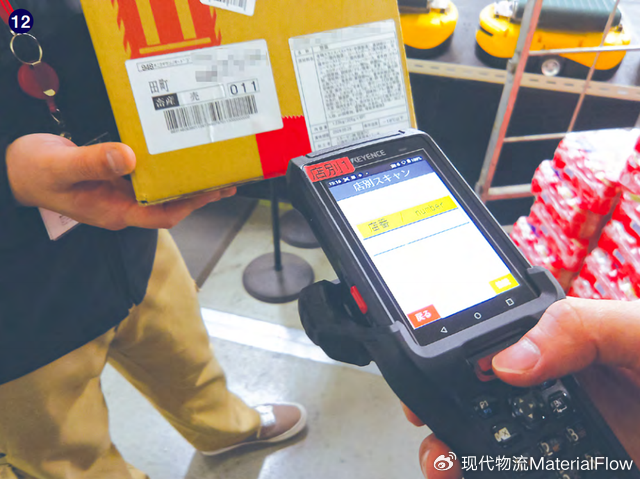
▲ 现场重现了使用HHT进行人工拣选的场景,以往整个库内的作业流程 全靠这套操作模式支撑
当然,适用于低温分拣的物料搬运设备不止t-Sort,但结合本次客户整箱分拣业务流程,很多方案投资风险偏高。
t-Sort的一大亮点是高灵活性,部署完成后可以自由增减AGV数量。据悉,本次部署50台,后续随着门店数量增加就可以追加设备;未来BLP需要拆分业务、迁移至其他场地,也可以调整设备数量转移部署。
相比之下传统固定式分拣系统很难灵活增减。假设要服务50家门店,固定式分拣系统就要设置50个出货滑槽;如果新增第51家门店,设备改造就会成为难题。而是预留60条滑槽作为冗余,在门店数量未满60之前,其他滑槽都处于闲置维护状态。而t-Sort可以单台增减,灵活部署,这在运营层面极具优势。
相反,如果在BLP旗下负责冷冻单品分拣的物流中心内部署t-Sort则会发生性能不足的情况。因此,对比初次投资成本高昂的自动化立体库,t-Sort是最优平衡方案之一。
在导入t-Sort的过程中,BLP从POC(Proof of Concept)概念验证阶段就重点评估能否达成预期产能。目前,t-Sort产能目标顺利落地,实际成果已经超出最初预估。
除经营层面评估之外,BLP现场团队清楚设备上线不是终点。为此,BLP在t-Sort投产之后将持续优化:包括新增软件模块,解决原先无法识别标签的问题,持续提升分拣性能。BLP的理念不是采购设备直接使用,而是通过自主调整优化,最大化作业效率。这正是客户认可BLP现场运营能力的核心部分。
拓宽面向客户服务的自动化方案
为新时代全局更优向前迈进一步
谈及对未来发展的规划,大和田崇表示在过去的一年里BLP已经和多家自动化设备厂商开展各类POC验证。尽管不是所有方案都完美匹配现有仓库痛点,BLP也在积累更多没有达到预期规划目标的项目经验。BLP不会要求设备厂商完全适配仓库现状,而是从设备现有能力边界起步,反过来由BLP调整作业流程适配设备。
简单来说,BLP正在迎来改造现有仓库运营模式,适配自动化设备的功能,从而落地自动化项目的时代。
当然作为商业性企业,投资回报至关重要。任何效率改善方案,如果造成过度投资,就无法形成可持续业务。这种情况下,除了推动设备厂商提升产品性能之外,如果BLP主动和客户沟通交付条件、仓库运营规则,协商调整需求,可落地的自动化设备选择范围也会持续拓宽。如何落地这类方案,是2026年度BLP的重要课题。这看似工作量增加,但能够推动供应链全局最优化,是很有价值的发展方向。
大和田崇最后说道,时至2026年,日本流通行业已经充分认识到物流危机,不能简单以“因为这个原因无法导入设备”来终止讨论。今后需要进入新的阶段:虽然受客观条件限制无法直接落地,但物流业务不能中断,BLP也将计划更加积极地和各家自动化设备厂商共创成功落地案例。
END
《现代物流》| 文章精选143
引领产业发展,成为世界级专业供应链物流媒体
本文版权归中国《现代物流》杂志所有,欢迎文末分享、点赞、在看!转载请联系后台。


 时间:2026.11.23-28.
 地点:日本